- Machine automatique de rétrécissement et de conicité d'extrémité de tube métallique CNC AZTM-50/76
- Machine de découpe de tubes en aluminium semi-automatique ES500 avec fonction de coupe d'angle
- Machine de découpe de tubes d'alimentation servo entièrement automatique série CNC
- Machine de chanfreinage de tubes servo DEF50PVS pour tubes courts en métal et PVC
- Machine à cintrer les tubes entièrement automatique CNC série S avec fonction de simulation en option
- Machine d'ébavurage de tubes à vitesse d'alimentation réglable DEF70D

Mise en forme des tubes : découpe, pliage, formage des extrémités et finition expliqués en détail
Date:Sep 24, 2026
Le façonnage de tubes est un terme large, et c’est exactement pourquoi il peut prêter à confusion au début. Dans un environnement de production réel, cela couvre tout, depuis la coupe d'un tube à une longueur et son pliage à un rayon spécifique, jusqu'à la formation des extrémités, le chanfreinage des bords, le perçage de trous et l'expansion des diamètres. Chaque opération modifie légèrement le matériau et l'ordre compte. Si vous vous trompez dans la séquence, vous passerez plus de temps à réparer les pièces qu'à les fabriquer.
Ce que couvre réellement le façonnage des tubes en production
La plupart des gens viennent façonnage de tubes parce qu'ils doivent plier un tube. C'est le point de départ évident, mais le pliage seul permet rarement d'obtenir une pièce finie. Un flux de travail typique consiste à couper le tube à la longueur souhaitée, à préparer les extrémités, à le plier, puis à finir les détails. Si une étape est hors tolérance, l’assemblage final ne s’adaptera pas.
De notre côté de l’industrie, nous considérons le façonnage des tubes comme une chaîne plutôt que comme une action unique. Une coupe qui n'est pas carrée entraînera un angle de courbure. Une courbure qui n'est pas compensée pour le retour élastique ne correspondra pas au luminaire. Un chanfrein trop grossier ruinera une soudure. Ce ne sont pas des problèmes théoriques. Ils apparaissent chaque jour dans les magasins qui réclament des temps de cycle plus rapides et des tolérances plus strictes.
Une cartographie des processus pour l'atelier
Lorsqu’une nouvelle pièce de tube arrive, la première étape la plus utile consiste à cartographier les opérations dans l’ordre. Le tableau ci-dessous présente une version simplifiée qui couvre la plupart des travaux sur tubes métalliques.
| Processus | Équipement typique | Ce qu'il apporte |
|---|---|---|
| Coupe | Scies manuelles, pneumatiques, hydrauliques ou CNC ; découpeuses laser | Longueurs précises avec bavures contrôlées |
| Pliage | NC, CNC, cintreuses, machines à double tête | Angles, rayons et géométrie à courbures multiples |
| Formage final | Machines de formage de tête simple ou double | Extrémités élargies, réduites ou scellées |
| Chanfreinage | Chanfreineuses à simple ou double tête | Préparation de soudure propre et bords ébavurés |
| Poinçonnage | Poinçonneuses hydrauliques ou à arc | Trous, fentes et encoches |
| Expansion | Machines à expansion horizontales ou verticales | Modifications contrôlées du diamètre des raccords |
 Machine de découpe de tubes d'alimentation servo entièrement automatique série CNC Machine de découpe de tubes et de barres entièrement automatique, contrôlée par PLC, destinée aux ateliers industriels recherchant des coupes carrées et sans bavures avant le pliage et le formage des extrémités. Voir le produit →
L’étape de découpe donne le ton. Si la coupe n'est pas d'équerre ou si la bavure est importante, chaque opération ultérieure doit compenser. C'est pourquoi de nombreux magasins investissent dans une machine de découpe fiable avant de mettre à niveau quoi que ce soit d'autre. Une bonne coupe rend le pliage et le formage des extrémités beaucoup plus prévisibles.
Comment différentes industries façonnent leurs tubes
Les mêmes processus de base apparaissent dans tous les secteurs, mais les priorités changent. Dans fabrication automobile , le temps de cycle et la répétabilité sont généralement les principales préoccupations. Dans les travaux CVC, le façonnage des tubes se concentre souvent sur des courbures nettes et des connexions fiables. Les travaux de construction et de structure ont tendance à donner la priorité à la durabilité et à la capacité à supporter de fortes épaisseurs de paroi.
Nous voyons également le façonnage de tubes dans les équipements de fitness, les appareils électroménagers, les systèmes de refroidissement des centres de données et les machines agricoles. Chacun de ces domaines a ses propres attentes en matière de tolérance et ses propres exigences en matière de volume. Un atelier fabriquant quelques centaines de pièces par mois choisira un équipement différent d’une usine fonctionnant en trois équipes. La cartographie des processus reste similaire, mais le niveau d'automatisation change.
Problèmes courants de mise en forme des tubes et comment les lire
Après quelques années de travail avec des fabricants de tubes, vous commencez à reconnaître que les mêmes problèmes reviennent sans cesse. La plupart d’entre eux ne sont pas mystérieux. Ils indiquent qu’une étape du processus nécessite une attention particulière.
Retour élastique
Chaque tube plié rebondit un peu lorsque la pression est relâchée. Si l'angle de courbure est constamment erroné, la solution consiste généralement à compenser dans le système de contrôle ou à ajuster l'outillage. Les cintreuses CNC modernes gèrent cela bien, mais cela aide toujours à comprendre le matériau que vous utilisez. L'épaisseur de la paroi, l'alliage et la trempe affectent tous la quantité de mouvement du tube.
Bavures et déformation des extrémités
Une bavure sur une extrémité coupée est plus qu’un problème esthétique. Cela peut fausser une mesure, endommager un appareil ou créer un point faible dans une soudure. Les machines de chanfreinage et d'ébavurage sont la réponse standard, mais la bonne lame de coupe et la bonne vitesse d'avance sont également importantes. Si l'extrémité du tube se déforme pendant la coupe, le problème peut provenir du serrage ou de l'état de la lame plutôt que de la machine elle-même.
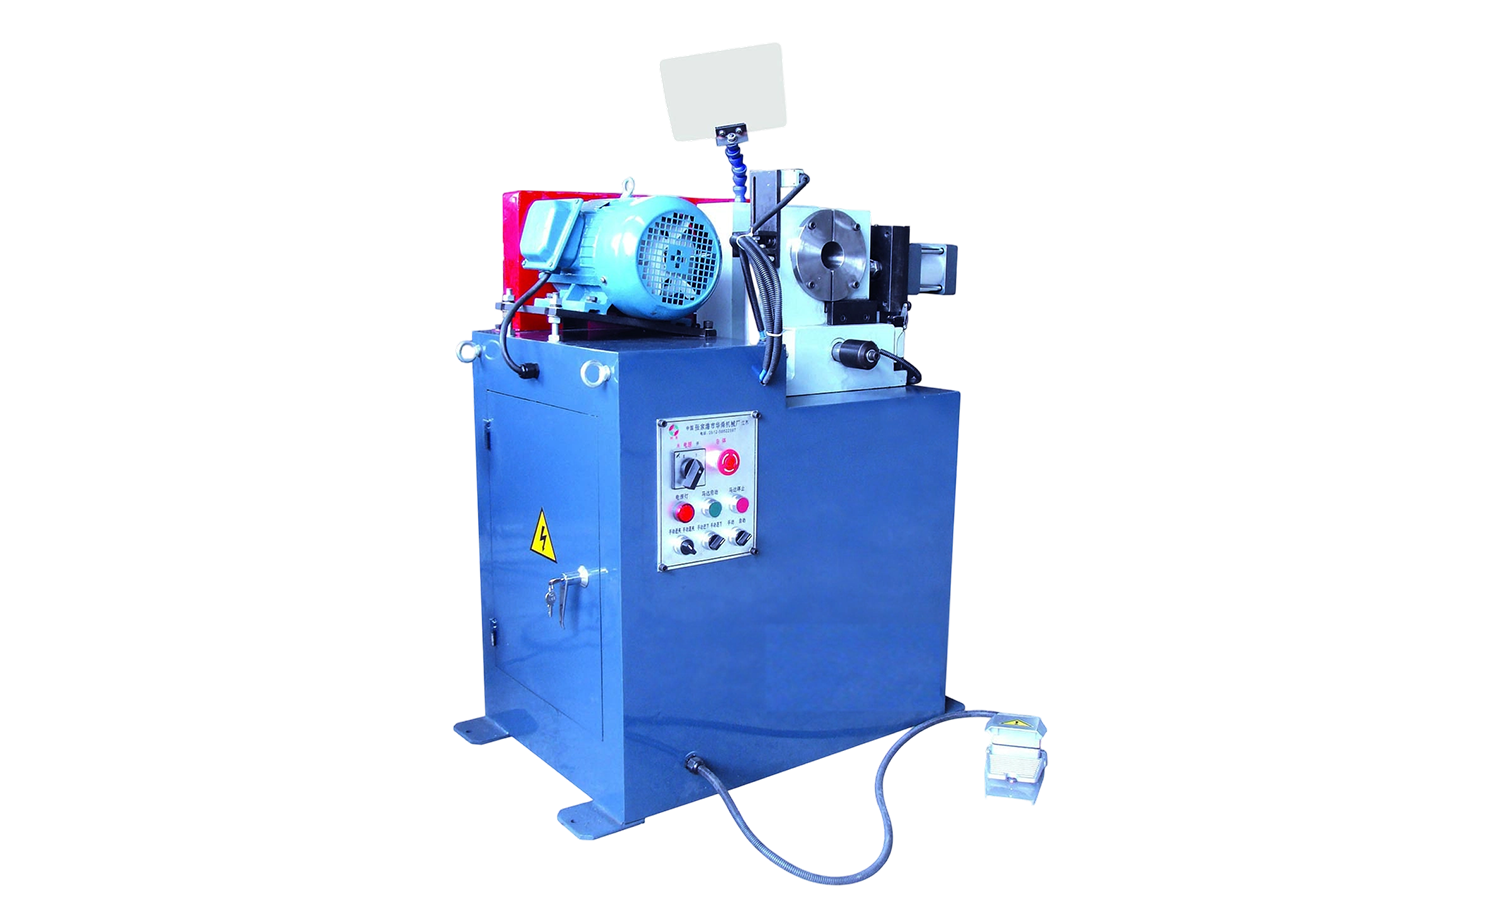 Machine de chanfreinage de tube à tête unique de haute précision série EF AC Machine de chanfreinage de tubes pneumatiques semi-automatique qui finit les bords plats, internes et externes pour éliminer les bavures avant de poursuivre le formage. Voir le produit →
Fin des fissures
Lorsqu'une extrémité est dilatée ou réduite, le matériau doit s'écouler sans se déchirer. Les fissures indiquent généralement une déformation trop importante en un seul passage, une mauvaise lubrification ou un matériau nécessitant un recuit. Passer une éprouvette et vérifier l'épaisseur de la paroi après le formage est une habitude simple qui permet d'économiser beaucoup de rebuts.
Choisir du matériel sans suracheter
L'une des questions les plus fréquemment posées est de savoir si un atelier doit commencer avec une machine manuelle ou passer directement à un modèle CNC. La réponse honnête dépend du volume, de la complexité de la pièce et des compétences de l'opérateur dont vous disposez. Une cintreuse manuelle peut être parfaite pour les travaux à faible volume et les prototypes. Une machine CNC gagne son prix lorsque vous avez besoin de répétabilité sur des milliers de pièces.
- Adaptez la machine à votre charge de travail actuelle, et non à une projection qui pourrait ne jamais se produire.
- Considérez l’ensemble de la chaîne de processus, car un excellent cintreur ne peut pas réparer une mauvaise coupe.
- Pensez au temps de changement si vous utilisez de nombreux numéros de pièces différents.
- Laissez de la place à la croissance, mais ne payez pas pour une capacité que vous n’utiliserez pas.
 Machine à cintrer les tubes multi-rayons entièrement automatique CNC série M Cintreuse de tubes servo entièrement automatique avec axes programmables et contrôle par écran tactile PLC, adaptée au cintrage de haute précision répétable sur des volumes de production exigeants. Voir le produit →
Il est également utile de parler à quelqu’un qui a déjà vu votre type de pièce. Une brève conversation sur l’épaisseur des parois, le rayon de courbure et le volume annuel peut éviter une erreur coûteuse.
Rassembler le processus
Le façonnage des tubes fonctionne mieux lorsque les marches sont traitées comme un seul système. La découpe, le pliage, le formage, le chanfreinage, le poinçonnage et l'expansion s'influencent mutuellement. Les ateliers qui obtiennent les meilleurs résultats sont généralement ceux qui prêtent attention au transfert entre les opérations, et pas seulement aux performances d'une seule machine.
Si vous envisagez une nouvelle ligne ou remplacez une ancienne machine, commencez par une cartographie claire des processus et une estimation réaliste du volume. A partir de là, les choix d’équipement deviennent beaucoup plus faciles à justifier. Pour un examen plus approfondi d'une partie de la chaîne, notre guide complet de coupe de tubes couvre les options et les compromis plus en détail.
Articles recommandés


Copyright© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Tous droits réservés.
Fabricants de machines de formage de tubes de précision sur mesure