- Machine de découpe automatique sans copeaux pour redressage de tubes SC-4-1000A
- Machine de découpe de tubes en aluminium semi-automatique ES500 avec fonction de coupe d'angle
- Machine à cintrer les tubes entièrement automatique CNC série S avec fonction de simulation en option
- Machine à cintrer les tubes entièrement automatique CNC série L avec commande servo-hydraulique
- Machine de chanfreinage de tubes servo DEF50PVS pour tubes courts en métal et PVC
- Machine à cintrer les rouleaux de tubes série CNC pour profilés métalliques

matériau pour le formage de tubes : applications, critères de sélection et conseils pratiques
Date:Sep 17, 2026
Lorsqu'un fabricant nous demande du matériel pour formage de tubes , nous répondons généralement par une autre question : qu'essayez-vous de construire et à quel point les virages sont-ils serrés ? Le matériau que vous chargez dans une cintreuse détermine la durée de vie de l'outil, le temps de cycle, la qualité du pliage et si la pièce finie passe l'inspection. Il n’existe pas de meilleur matériau universel pour le formage de tubes ; il n'y a que le bon matériel pour un travail spécifique.
Pourquoi le choix des matériaux est important dans le formage de tubes
Le formage de tubes couvre de nombreuses opérations : cintrage par étirage rotatif, cintrage par roulage, découpe, formage d'extrémité, chanfreinage et poinçonnage. Chaque processus interagit différemment avec le matériau de la pièce à usiner. Un tube qui se plie magnifiquement peut être difficile à couper proprement. Un alliage qui se forme sans se fissurer peut rebondir de manière si agressive que chaque angle de courbure doit être compensé. Comprendre le comportement des matériaux fait la différence entre une production fluide et un tas de ferraille.
Trois propriétés comptent le plus : la limite d'élasticité, l'allongement et l'écrouissage. La limite d'élasticité détermine la force nécessaire avant que le tube ne commence à se déformer plastiquement. L'allongement indique jusqu'où le matériau peut s'étirer avant de se fracturer, ce qui est essentiel pour les courbures à rayon serré. L'écrouissage décrit la rapidité avec laquelle le matériau devient plus résistant à mesure qu'il se déforme, affectant la capacité de pliage, l'usure des outils et le nombre de passes de formage que vous pouvez effectuer.
Matériaux courants pour le formage de tubes
Ce sont les matériaux que nous voyons le plus souvent dans les ateliers de formage de tubes, ainsi que le comportement que vous pouvez attendre de chacun d'eux.
| Matériel | Applications typiques | Notes sur la formabilité |
|---|---|---|
| Acier doux DOM 1020/1026 | Arceaux, châssis, cadres structurels | Excellent choix complet ; se plie de manière prévisible avec le support du mandrin |
| 4130 chromoly | Aéronautique, sport automobile, structures légères | Solide, mais nécessite plus de force et une compensation minutieuse du retour élastique |
| Inox austénitique (304/316) | Transformation alimentaire, équipement médical, travaux architecturaux | Le travail durcit rapidement ; a besoin de machines puissantes et d’une bonne lubrification |
| Aluminium (6061, 6063) | Meubles, échangeurs de chaleur, garde-corps | Se fissure facilement sur des rayons serrés ; choisissez soigneusement la trempe et le mandrin |
| Cuivre et laiton | Plomberie, pièces électriques, objets de décoration | Doux et facile à former, mais sujet aux rayures et à l'ovalité |
| Titane (grades 2 et 5) | Implants aérospatiaux, marins et médicaux | Très difficile ; nécessite un outillage spécial et des vitesses de pliage lentes |
L'acier doux, notamment le DOM 1020 ou 1026, reste le matériau le plus courant pour le formage de tubes dans les travaux de charpente et d'automobile. Il se plie de manière prévisible, conserve bien sa forme et répond de manière cohérente à la flexion supportée par le mandrin. Pour les ateliers produisant des arceaux de sécurité, des composants de châssis et des pièces d'équipement lourd, l'acier DOM offre le meilleur équilibre entre résistance, ductilité et coût.
Les aciers inoxydables austénitiques tels que 304 et 316 sont populaires dans la transformation des aliments, les équipements médicaux et les projets architecturaux. Ils résistent à la corrosion et ont une belle apparence, mais ils durcissent de manière agressive. Un tube en acier inoxydable partiellement plié devient plus dur et plus résistant dans la zone déformée, augmentant la force nécessaire pour le reste du cintrage et accélérant l'usure de l'outil. Des matrices de raclage en bronze et aluminium et un lubrifiant de haute qualité sont essentiels pour des pliages propres en acier inoxydable.
Les alliages d'aluminium comme le 6061-T6 et le 6063-T52 sont légers et faciles à usiner, c'est pourquoi ils dominent des industries telles que celles du meuble, CVC et garde-corps architectural. Cependant, ils se fissurent plus facilement sur des rayons serrés. L'état de revenu est critique : un revenu T6 entièrement durci a beaucoup moins d'allongement qu'un revenu T52 ou O. Si vous avez besoin de courbes serrées en aluminium, choisissez une trempe plus douce et utilisez un mandrin avec suffisamment de billes pour soutenir la paroi intérieure.
Propriétés des matériaux qui déterminent le comportement de formage
Limite d'élasticité et retour élastique
Le retour élastique est la récupération élastique du tube après la suppression de la charge de flexion. Chaque matériau réapparaît à un degré différent. Les matériaux à haute résistance tels que le chromoly 4130 et le titane rebondissent bien plus que l'acier doux, de sorte que la matrice de cintrage doit plier le tube selon un angle qui compense la récupération. Les cintreuses de tubes CNC modernes gèrent cela avec une compensation programmable, mais chaque lot de matériaux doit encore être vérifié.
Allongement et rayon de courbure minimum
L'allongement détermine la force avec laquelle un tube peut être plié avant que la paroi externe ne se fracture. En règle générale, plus le matériau est dur, plus le rayon central minimum doit être grand par rapport au diamètre du tube. Un tube en acier doux peut souvent être plié à un rayon serré de 1,5 fois le diamètre extérieur, tandis qu'un tube en aluminium ou en titane à haute résistance peut nécessiter 3 fois le diamètre ou plus. L’amincissement des murs à l’extérieur et le plissement à l’intérieur sont les deux modes de défaillance à surveiller.
Écrouissage et usure des outils
Les matériaux qui durcissent rapidement, l'acier inoxydable et le titane en étant les exemples classiques, usent plus rapidement les outils et nécessitent plus de puissance de la machine. Lorsque vous sélectionnez un matériau pour le formage de tubes, tenez compte du coût de maintenance de l'outillage et de la nécessité d'un serrage robuste. Une cintreuse CNC robuste avec commande servo-hydraulique est bien mieux adaptée à ces matériaux qu'une machine légère.
Matériaux d'outillage : faites correspondre l'outil au tube
L'outillage qui entre en contact avec le tube décide souvent si un matériau difficile peut être formé avec succès. Pour la plupart des travaux de cintrage de tubes sur acier au carbone, les outils en acier allié sont le meilleur choix car ils résistent à l’usure et conservent leur précision dimensionnelle sur de longues séries de production. Mais lorsque la pièce à usiner est en acier inoxydable ferreux ou en titane, la pression entre l'outil et le tube peut provoquer des grippages et des rayures. Dans ces cas-là, l'outillage en aluminium-bronze pour les matrices et les mandrins de racleur réduit la friction et protège la surface du tube.
Les mandrins chromés sont une autre option courante. Ils offrent un faible frottement pour le cintrage des tubes en aluminium, en cuivre et en bronze et durent bien dans la production à grand volume. La clé est d'adapter le matériau de l'outillage non seulement à la pièce à usiner, mais également à votre stratégie de lubrification et à la capacité de puissance de la machine.
Choisir la bonne machine pour votre mélange de matériaux
Une fois que vous avez compris le matériau utilisé pour le formage des tubes, l'étape suivante consiste à l'associer au bon équipement. Les tubes à parois épaisses en acier à haute résistance nécessitent une cintreuse CNC entièrement automatique, dotée d'une puissance servo-hydraulique et d'un axe de mandrin capable de supporter des charges élevées. Les tubes en aluminium et en acier inoxydable à paroi mince nécessitent un contrôle précis du mandrin et des vitesses de pliage constantes pour éviter les plis et l'ovalité.
 Machine à cintrer les tubes CNC entièrement automatique SB-219CNC avec commande servo-hydraulique Cette cintreuse de tubes entièrement automatique comprend trois axes programmables, des servomoteurs et un automate à écran tactile, prenant en charge les modes hydraulique et CNC pour des pliages précis et reproductibles sur divers matériaux. Voir le produit →
Pour les ateliers qui plient une grande variété de matériaux, une machine avec compensation de rayon programmable et capacité multi-rayons permet d'économiser des heures de temps de configuration. Nos clients en fabrication automobile Basculez régulièrement entre l'acier doux, l'aluminium et l'acier inoxydable en une seule fois. La clé de leur succès réside dans une machine qui stocke les paramètres de pliage pour chaque matériau et chaque taille de tube.
La coupe et le formage des extrémités dépendent également du matériau
Le pliage n’est pas la seule opération où la matière compte. Couper un tube proprement, sans bavures excessives, nécessite une vitesse de lame et une avance adaptées à la dureté du matériau. L'aluminium, par exemple, coupe rapidement mais a tendance à former un bord accumulé sur la lame, tandis que l'acier inoxydable nécessite des vitesses plus lentes et plus de liquide de refroidissement.
 Machine de découpe automatique de tubes d'alimentation servo série CNC Une machine de découpe à scie circulaire automatisée avec commande PLC, serrage et avance hydrauliques, capable de couper sans bavure sur l'acier au carbone et l'acier inoxydable, avec des fixations multitubes et un fonctionnement silencieux. Voir le produit →
Le formage de l'extrémité, qui comprend la réduction, l'expansion et le formage à froid de l'extrémité du tube, est également sensible à la qualité du matériau. Un matériau présentant un bon allongement peut être réduit de diamètre de plusieurs millimètres en un seul passage. Un matériau fragile ou écroui peut se fissurer. Les machines de formage hydrauliques à course et vitesse réglables vous offrent le contrôle nécessaire pour vous adapter à chaque matériau.
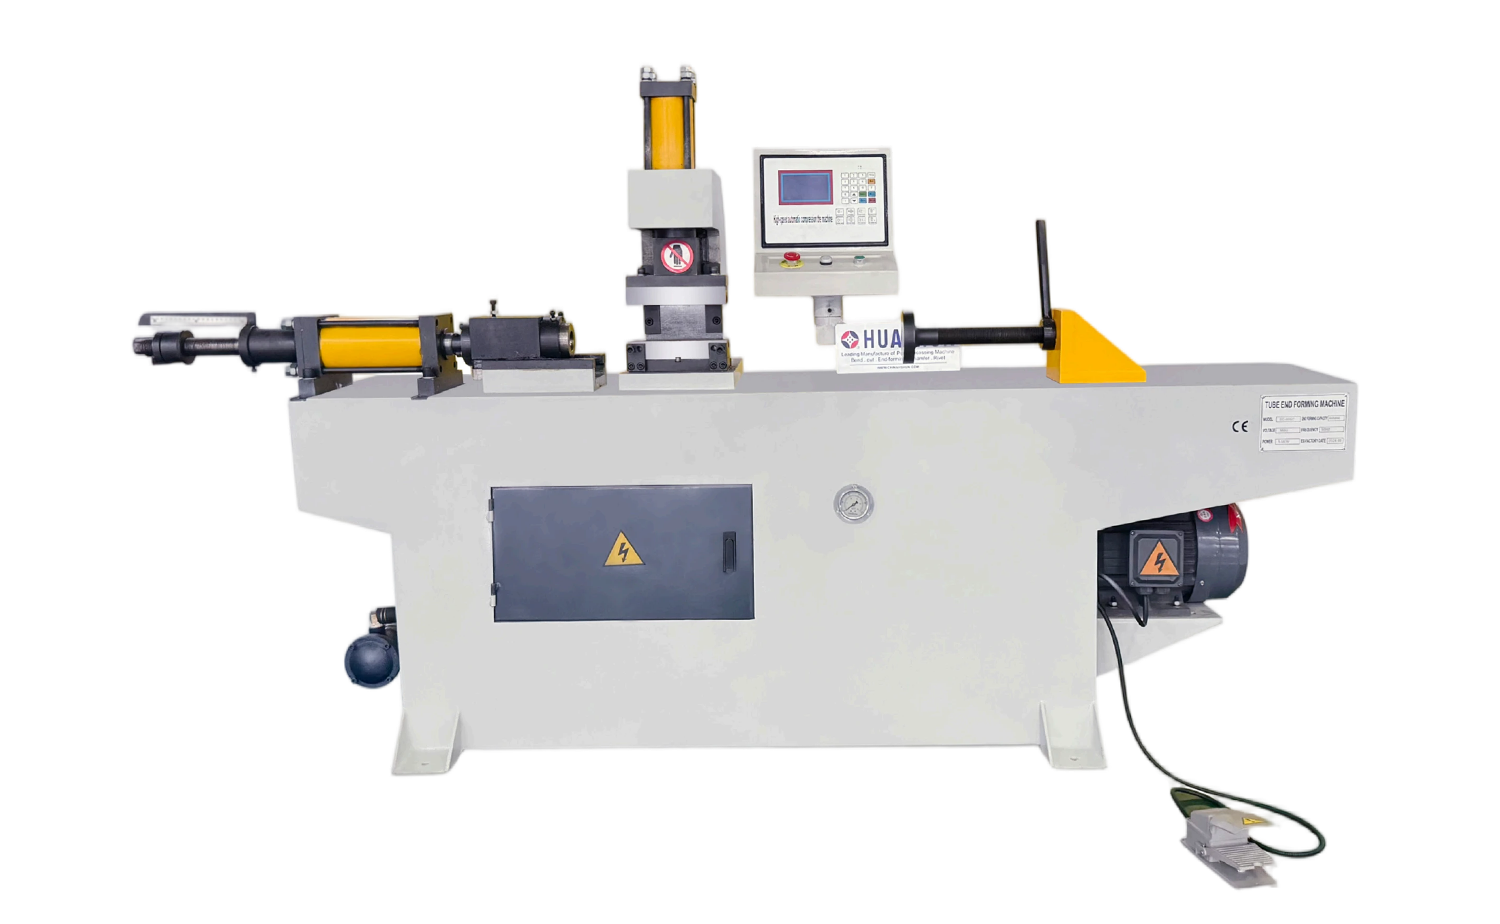 Machine automatique de formage d'extrémité de tube à tête unique TM40 Une machine de formage d'extrémité hydraulique avec un écran tactile PLC, offrant des modes automatiques ou manuels et des formes de matrices polyvalentes pour la réduction, l'expansion et le formage à froid des extrémités de tubes dans le cadre d'une production en grand volume. Voir le produit →
Pour la production en grand volume, une formeuse automatique à tête unique dotée du jeu de matrices approprié produit des résultats cohérents sur de grands lots. Quel que soit le matériau que vous choisissez, testez votre matériau et ajustez la vitesse de formage et la lubrification avant de vous engager dans une production complète.
Conseils pratiques pour la sélection du matériau pour le formage des tubes
- Vérifiez toujours le certificat du matériau. La limite d'élasticité et l'allongement varient d'un lot de chaleur à l'autre.
- Exécutez des tests de pliage avant la production. Un petit échantillon avec l'outillage réel révèle un retour élastique, des rides et un amincissement des parois.
- Faites correspondre la trempe au rayon de courbure. Pour les courbures serrées, choisissez un état plus doux et traitez thermiquement après le formage si nécessaire.
- Utilisez généreusement de la lubrification pour l’acier inoxydable et le titane.
- Tenez un journal des lots de matériaux et des paramètres de la machine afin que les commandes répétées commencent avec des paramètres éprouvés.
- Parlez-en tôt à votre fournisseur de machines. Un fabricant expérimenté d’équipement de formage de tubes peut recommander des configurations d’outillage et de machine pour votre mélange de matériaux.
Le matériau est la base de toute opération réussie de formage de tubes. En comprenant comment la limite d'élasticité, l'allongement et l'écrouissage influencent le processus et en adaptant le matériau à la machine et à l'outillage appropriés, vous pouvez obtenir une qualité de pliage constante, une durée de vie plus longue de l'outil et moins de pièces rejetées. Si vous évaluez un nouveau matériau pour le formage de tubes et souhaitez des conseils sur la configuration de l'équipement, contactez notre équipe. Nous l'avons probablement déjà plié, ou nous connaissons quelqu'un qui l'a fait.
Articles recommandés


Copyright© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Tous droits réservés.
Fabricants de machines de formage de tubes de précision sur mesure