- Cintreuse de tubes hydraulique à mandrin série NC S avec réglage facile du programme
- Machine de scie circulaire hydraulique semi-automatique pour métaux série V
- Machine à cintrer les tubes entièrement automatique CNC série S avec fonction de simulation en option
- Machine à cintrer les rouleaux de tubes série CNC pour profilés métalliques
- Machine d'affûtage de lame de scie réglable SG800 pour plusieurs tailles
- Machine à cintrer les tubes entièrement automatique CNC série L avec commande servo-hydraulique

Guide de la cintreuse de presse hydraulique : comment choisir la bonne cintreuse de presse pour les tubes métalliques
Date:Aug 28, 2026
Pour produire des coudes de volume modéré et de géométrie simple dans des tubes métalliques avec des angles constants et un faible coût d'outillage, une cintreuse à presse hydraulique est souvent une solution rentable que votre atelier peut choisir. Il forme un tube en pressant une matrice supérieure dans une matrice inférieure, en s'appuyant sur la force hydraulique au lieu de l'enveloppe rotative utilisée par les cintreuses étirées standard. Pour un cerceau en acier au carbone de 50,8 mm de diamètre extérieur à 90 degrés, une cintreuse à presse hydraulique peut souvent terminer le pliage en moins de 15 secondes et maintenir l'angle à un degré près, à condition que la machine soit correctement dimensionnée et que la matrice soit correctement compensée pour le retour élastique. Le compromis est que le pliage sous presse convient aux pièces présentant des courbes simples, un volume modéré et une variation de rayon limitée. Une fois que votre mix de commandes s'oriente vers des pièces à rayons multiples, des limites strictes d'amincissement des parois ou des chemins de tubes 3D, vous serez peut-être mieux servi par une cintreuse à étirage rotative avec commandes CNC.
Qu'est-ce qu'une cintreuse à presse hydraulique ?
À la base, un presse à cintrer hydraulique est une presse verticale équipée d'une filière supérieure et d'une filière inférieure. Le vérin hydraulique entraîne la matrice supérieure vers le bas, forçant le tube métallique à épouser la forme du bloc inférieur en V ou en U. Contrairement au cintrage par étirage rotatif, qui tire le tube autour d'une matrice de cintrage tout en le serrant contre une matrice de pression, le cintrage par presse n'utilise pas de mandrin dans la configuration standard. Cette différence rend la machine plus simple à utiliser et plus facile à outiller.
Les composants les plus importants sont le tonnage du cylindre, la longueur de course, le jeu de matrices et la méthode de contrôle. Le tonnage détermine l'épaisseur maximale de paroi et le diamètre de tube que la machine peut plier sans surcharger le châssis. La longueur de course définit la profondeur de déplacement de la matrice supérieure, ce qui affecte directement l'angle de pliage. La géométrie de la matrice contrôle le rayon final et le degré d'aplatissement à l'extérieur du pli. La méthode de contrôle peut aller d'une vanne manuelle à un automate qui stocke des programmes pour plusieurs angles et séquences de pliage.
Les presses hydrauliques standard sont construites avec des vérins à un étage, mais certains fabricants proposent des conceptions à double station ou en tandem pour les travaux à gros volume tels que les cadres de meubles ou les cerceaux structurels. Une unité typique destinée à une utilisation en atelier couvre des diamètres de tube de 20 mm à 114 mm, des épaisseurs de paroi de 1,0 mm à 8 mm et des rayons de courbure de 1,5 fois le diamètre extérieur du tube vers le haut. Les modèles plus lourds peuvent atteindre 200 tonnes ou plus, ce qui ouvre la porte au cintrage de tubes carrés, de profilés rectangulaires et de tuyaux à paroi épaisse.
Pliage par presse ou pliage par étirage rotatif
Comprendre quand spécifier une cintreuse à presse hydraulique nécessite de la comparer face à face avec une cintreuse à étirage rotatif. Le tableau ci-dessous résume les principales différences qui affectent les décisions d'achat.
| Aspect | Pliage par presse hydraulique | Pliage par étirage rotatif |
|---|---|---|
| Principe de formage | La matrice supérieure presse le tube dans la matrice inférieure en V ou en U. | Le tube est enroulé autour d'une matrice de pliage rotative |
| Contrôle du rayon de courbure | Cela dépend du profil de la matrice ; les changements à grand rayon nécessitent une nouvelle matrice | Fixé par le rayon de la matrice de courbure ; le changement de rayon nécessite une nouvelle matrice de pliage |
| Rétention de l'épaisseur de paroi | Modéré ; l'amincissement se produit à l'extérieur du virage | Très bien ; mandrin et support de matrice d'essuyage tube à paroi mince |
| Compensation du retour élastique | Courbure excessive manuelle ou correction d'angle assistée par PLC en option | Programmes CNC avec algorithmes de compensation du retour élastique |
| Coût de l'outillage | Faible ; Les matrices V et U sont peu coûteuses et simples à usiner | Élevé ; les matrices de pliage, les matrices de serrage et les matrices d'essuyage peuvent être coûteuses |
| Temps de cycle par virage | Court, spécialement pour les cerceaux à plan unique et les coudes en U | Plus long pour les géométries complexes ; plus rapide pour les virages simples à 90 degrés |
| Complexité géométrique | Courbes simples et formes planes | Courbures multi-rayons, formes 3D et courbures à rayon serré |
| Applications typiques | Cerceaux structurels, coudes de garde-corps, cadres de meubles | Échappement automobile, conduites hydrauliques, tubes aérospatiaux |
| Exigence de compétences de l'opérateur | Faible à modéré | Plus élevé pour la configuration et le dépannage |
Pour les ateliers qui effectuent un mélange de travaux simples et complexes, de nombreux fabricants proposent une cintreuse à presse hydraulique ainsi qu'une cintreuse à étirage CNC, permettant à l'atelier de choisir une machine moins coûteuse par commande. En pratique, la décision se résume à savoir si un travail nécessite un mandrin, un rayon de courbure serré inférieur à 1,5D ou une trajectoire de courbure qui change de plan. Si aucun de ces éléments ne s’applique, une presse-plieuse peut souvent fournir une pièce compétitive à un coût par pièce inférieur.
Spécifications de base à évaluer avant d’acheter
Tonnage et ouverture de filière
Il est préférable de ne pas sélectionner une cintreuse à presse hydraulique uniquement sur la base du diamètre du tube du catalogue. Le tonnage correct dépend de la limite d'élasticité du matériau, du diamètre extérieur du tube, de l'épaisseur de la paroi et de la longueur du tube plié. Une règle conservatrice pour l'acier doux est que la force requise augmente à peu près avec l'épaisseur de la paroi et avec le carré du diamètre du tube. Par exemple, le cintrage d'un tube de 50,8 mm de diamètre extérieur avec une paroi de 2,5 mm prend environ 30 à 40 tonnes, tandis que le même diamètre avec une paroi de 6 mm peut pousser l'exigence vers 80 tonnes ou plus. Vérifiez également la largeur maximale de la matrice de la machine, car une zone d'outillage plus large vous permet d'exécuter plusieurs tubes en un seul cycle de pressage.
Rayon de courbure et retour élastique
Chaque tube métallique rebondit légèrement une fois la force de pression relâchée. L'acier au carbone rebondit généralement de deux à cinq degrés, l'acier inoxydable jusqu'à dix degrés et l'aluminium de un à trois degrés selon l'état. Une machine qui comprend une fonction de correction d'angle ou une compensation de courbure excessive programmable peut réduire le temps de configuration et les rebuts. Le rayon de courbure minimum est une autre limite importante. Le cintrage par presse hydraulique peut généralement gérer des rayons jusqu'à environ 1,5 fois le diamètre extérieur du tube sans ovalisation excessive, mais la paroi extérieure s'amincira. Pour les travaux de production, un rayon de 2D à 4D constitue souvent un compromis pratique en termes de qualité et de durée de vie de l'outil.
Système de contrôle et répétabilité
Les presses hydrauliques manuelles conviennent aux petits lots, mais la répétabilité dépend de l'opérateur. Une machine semi-automatique équipée d'un contrôleur CN stocke les angles de pliage et les temps de pressage en mémoire, de sorte que le même travail peut souvent être reproduit demain sans mesurer la première pièce. C'est là qu'un Cintreuse de tuyaux hydrauliques semi-automatique NC gagne sa valeur dans les magasins qui gèrent des lots de production récurrents. Si l'atelier a besoin d'une traçabilité complète, l'automatisation CNC avec une précision servo-hydraulique doit être envisagée, en particulier pour les longues séries où le coût de la main d'œuvre par pliage est important.
 Cintreuse de tubes hydrauliques semi-automatique NC haute performance Cette machine contrôlée par CN stocke jusqu'à 16 programmes de 16 pliages chacun, permettant une production reproductible pour des lots récurrents. Sa matrice de pression hydraulique à vitesse réglable et compensation de retour élastique assure des pliages précis dans l'acier, l'acier inoxydable, l'aluminium et plus encore. Voir le produit →
Demandez au fournisseur ses données de répétabilité : une tolérance de plus ou moins 0,5 degrés ou mieux est généralement attendue pour une cintreuse de qualité avec des guides solides et un cadre rigide.
Polyvalence des outils
Les jeux de matrices sont l'élément le plus fréquemment modifié sur toute machine à cintrer. Recherchez un système de serrage à changement rapide qui permet à votre opérateur de remplacer une matrice en V ou une matrice en U en moins de trois minutes. Les blocs V multicanaux, qui forment différents rayons sur différentes sections de la même matrice, peuvent réduire le nombre de changements d'outillage sur des tâches mixtes. Pour les ateliers qui doivent également former des tubes carrés ou des barres plates, demandez si le châssis de la machine accepte les matrices supérieures et inférieures interchangeables sans modification.
Sélection axée sur les applications
Composants automobiles
Le travail automobile exige souvent une répétabilité élevée dans les systèmes d'échappement, les cadres de sièges et les rails structurels. Une cintreuse à presse hydraulique peut traiter efficacement bon nombre de ces pièces lorsque la géométrie est simple, mais lorsqu'une pièce contient un rayon étroit avec une paroi mince, une cintreuse à étirer équipée d'un mandrin est généralement le choix le plus sûr. Pour les ateliers qui approvisionnent la chaîne d'approvisionnement automobile, la décision est motivée à la fois par le volume et par la limite d'amincissement des parois requise. Passez en revue le application de fabrication automobile pour voir comment la sélection de machines s'aligne sur des familles de composants spécifiques.
Construction et décoration
Les mains courantes, les rampes d'escalier, les balustrades et les façades nécessitent des courbures nettes avec une qualité visuelle constante. Le cintrage par presse hydraulique fonctionne souvent bien ici car l'action de pressage a tendance à laisser une face extérieure lisse et ne marque généralement pas le tube avec une matrice de serrage. La large gamme de profilés décoratifs (tube rond, tube carré, tube ovale et cornière) convient également au simple changement de matrice d'une cintreuse à presse. Le application de construction et de décoration couvre le travail du métal typique en extérieur et en intérieur, où les tailles de lots sont modérées et la sensibilité aux coûts d'outillage est élevée.
Lignes CVC et industrielles
Les ateliers de CVC plient le cuivre, l'aluminium et l'acier léger pour les conduites de réfrigérant, les évacuations de condensats et les conduites d'air comprimé. Ces pièces sont souvent de petit diamètre, à volume élevé et moins exigeantes en termes de tolérance. Une presse plieuse à double station peut produire deux pliages par cycle, ce qui représente un gain de productivité direct. Parce que la propreté des tubes est importante dans les conduites de réfrigérant, envisagez des matrices avec des inserts non marquants ou une machine avec une table à outils à dégagement rapide pour un nettoyage facile.
Choisir la bonne presse à cintrer pour votre atelier de tubes
La sélection de la bonne machine commence par trier la combinaison de vos bons de travail par complexité géométrique, taille de lot et tolérance. Si la majorité de vos pièces sont de simples coudes à un seul plan avec un rayon supérieur à 1,5D, une cintreuse à presse hydraulique robuste peut être une voie directe pour réduire le coût des pièces. Le presse à cintrer hydraulique robuste est conçu pour les épaisseurs de paroi élevées et les tubes de grand diamètre, ce qui en fait un choix idéal pour les travaux de structure et les lignes de production qui fonctionnent de manière constante tout au long de la semaine.
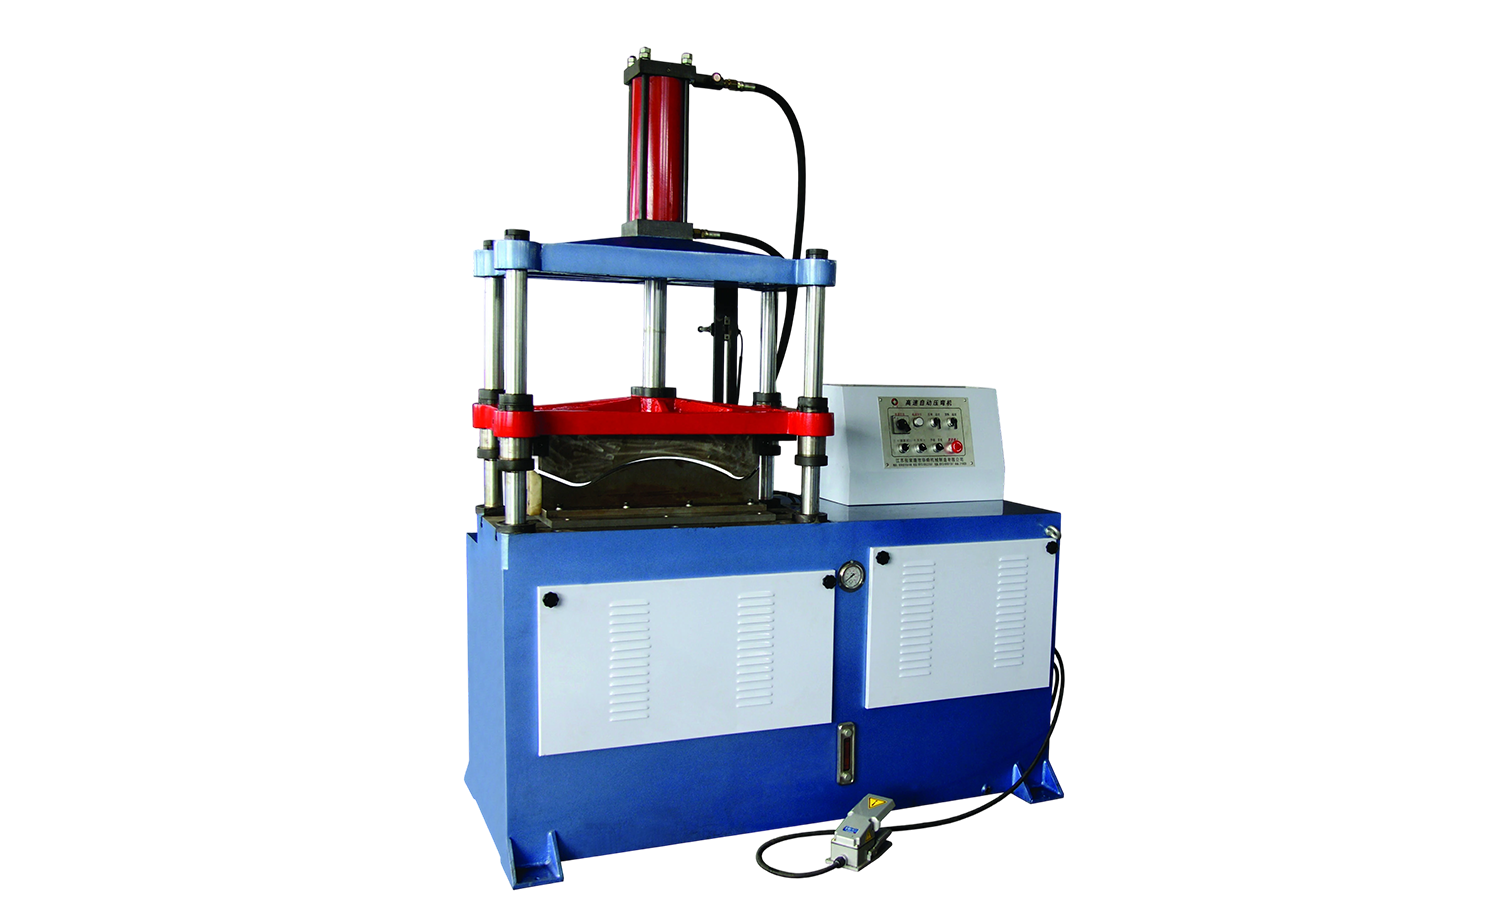 Presse hydraulique à cintrer robuste pour tubes de grand diamètre Idéale pour les épaisseurs de paroi élevées et les tubes de grand diamètre, cette presse cintreuse verticale simplifie le chargement et le déchargement grâce à sa conception unique sans serrage, ce qui en fait un choix rentable pour les pièces structurelles et les séries de production cohérentes. Voir le produit →
À mesure que vos pièces gagnent en complexité, demandez-vous si une cintreuse à étirage rotative CNC vaut l'investissement supplémentaire. Le Cintreuse de tubes entièrement automatique série CNC avec servo-hydraulique gère les pièces à rayons multiples, la géométrie 3D et l'amincissement minimal des parois, qui sont des limitations courantes du pliage sous presse. Dans de nombreux ateliers, la solution pratique consiste à utiliser une presse-plieuse pour les travaux simples et une cintreuse CNC pour les rayons serrés, puis à mesurer la différence de coût par pièce avant de spécifier un nouvel équipement.
 Machine à cintrer les tubes CNC entièrement automatique avec commande servo-hydraulique Cette machine propose trois axes programmables avec des servomoteurs pour l'alimentation et la rotation, prenant en charge le pliage hydraulique et servo. Son écran tactile PLC offre une surveillance en temps réel, tandis que les systèmes de lubrification avancés réduisent l'usure et prolongent la durée de vie des pièces complexes. Voir le produit →
Lorsque vous êtes prêt à comparer les machines, demandez au fournisseur trois livrables :
- Un test de répétabilité effectué sur le matériau réel de votre tube, et non sur un échantillon fourni par le fournisseur.
- Un tableau de tonnage qui couvre toute la gamme de diamètres de tubes et d'épaisseurs de paroi, y compris les dimensions des filières.
- Une démonstration chronométrée du changement d'outillage, du dernier pli d'un travail au premier pli du suivant.
Une cintreuse à presse hydraulique est un atout qui peut être rentabilisé grâce à une configuration réduite, des temps de cycle plus courts et un minimum de rebuts. Avec le bon modèle en place, la transition du pliage manuel à la précision hydraulique peut devenir un gain significatif en termes de débit plutôt qu'une expérience à long terme.
Articles recommandés


Copyright© 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Tous droits réservés.
Fabricants de machines de formage de tubes de précision sur mesure